
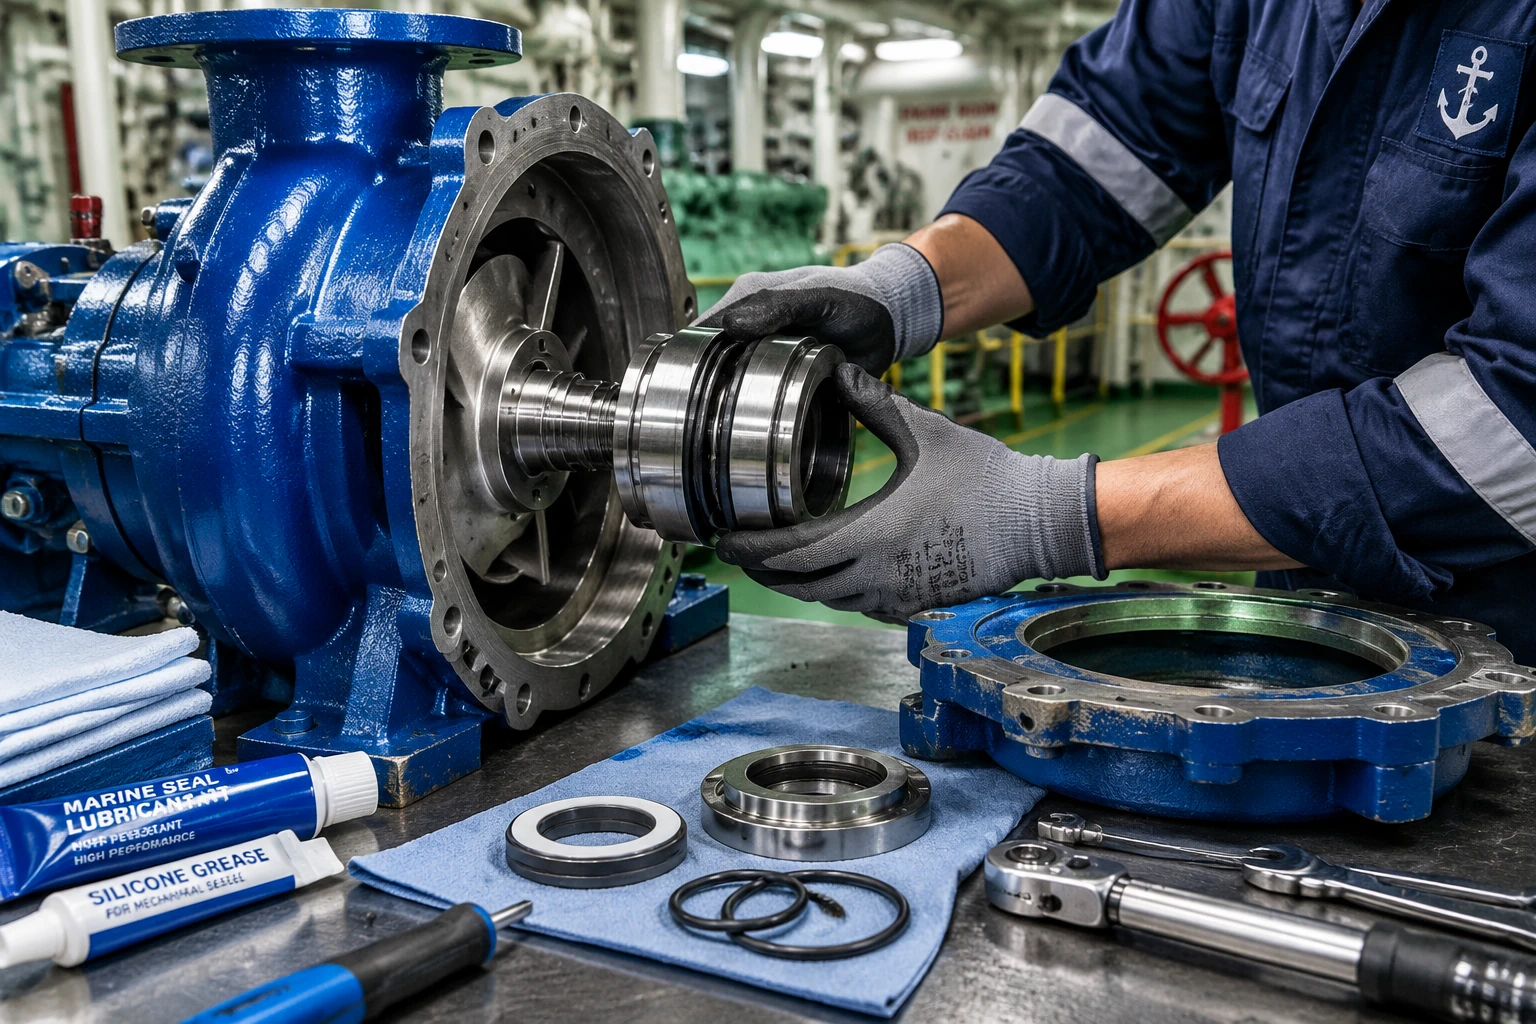
مقدمه: واقعیتهای خشن موتورخانه و نبض تپنده آببندی در دریا
اگر تا به حال در شیفت شبانه موتورخانه یک شناور پشتیبان صیادی یا یک تانکر نفتکش با تناژ بالا در آبهای جنوب قدم زده باشید، بهخوبی میدانید که گرما، رطوبت اشباع، صدای یکنواخت دیزلهای ژنراتور و ارتعاش مداوم بدنه، محیطی بهشدت بیرحم برای تجهیزات مکانیکی میسازند. در این اتمسفر سنگین، صدها تن سیال در هر ساعت از میان هزاران متر لوله و دهها ایستگاه پمپاژ عبور میکنند. خطوط خنککننده آب دریا (Sea Water Cooling)، پمپهای تخلیه بالاست، پمپهای آتشنشانی، سیستمهای انتقال سوخت سنگین (HFO) و روانکارهای فشار قوی، همگی یک هدف مشترک دارند: حفظ پایداری، رانش و ایمنی شناور در برابر تلاطم امواج.
اما آسیبپذیرترین نقطه در این چرخه پیوسته کجاست؟ تجربه میدانی سالها حضور در بنادر و اسکلههای تعمیراتی نشان داده است که بیش از ۷۰ درصد از خروجهای اضطراری پمپهای گریز از مرکز از مدار عملیاتی، نه به دلیل سوختن سیمپیچ الکتروموتور است و نه شکست پروانه (Impeller)؛ بلکه ریشه در نقص سیستم آببندی شفت دارد. در این میان، تعویض مکانیکال سیل پمپ دریایی یکی از حساسترین، ظریفترین و حیاتیترین مانورهای تعمیراتی برای سرمهندسان و مهندسان ماشینآلات کشتی به شمار میرود. یک قطره نشتی ساده در خط آب شور دریا روی شفت دوار پمپ، در ظاهر کماهمیت جلوه میکند؛ اما همین قطرههای ناچیز ظرف چند روز به پودر سفیدرنگ کلرید سدیم، سایش موضعی، زنگزدگی محفظه بیرینگها، امولسیون شدن روغن و در بدترین سناریو، قفل شدن کامل شفت و تخلیه ناخواسته آب به خن (Bilge) منتهی میشوند.
آببندی در دریا با محیطهای صنعتی روی خشکی تفاوتهای بنیادین دارد. پمپهایی که روی فونداسیونهای بتنی کارخانهها کار گذاشته میشوند، با تنشهای ناشی از خمش سازه کشتی تحت اثر امواج (Hogging & Sagging)، نوسانات دمایی ناگهانی آب ورودی موتورخانه و خورندگی فوقالعاده شدید آب با TDS بالا مواجه نیستند. علاوه بر آب دریا، ورود پسابهای روغنی، اسیدهای مورد استفاده در سیستمهای تصفیه آب خن و مواد شیمیایی سیستمهای اسکرابر (Scrubber) به دهانه مکش پمپها، مقاومت شیمیایی قطعات مکانیکی را به چالش میکشد. به همین دلیل، نگاه تکنسین به تعویض مکانیکال سیل (که در اصطلاح سنتی کارگاهی جنوب به آن «فیبر و فنر» نیز گفته میشود) نمیتواند یک تعویض ساده قطعه با قطعه مشابه باشد. این فرآیند تلفیقی دقیق از دانش متالورژی مواد، مکانیک تریبولوژی، دقت در اندازهگیریهای میکرومتری و هنر مهار ارتعاشات است.
در نگارش این راهنما، هدف صرفاً بازگو کردن دستورالعملهای ترجمهشده سازندگان اروپایی یا ژاپنی نیست؛ بلکه ما حاصل دهها مأموریت تعمیراتی در شرایط اضطراری روی اسکلهها، تحلیل خرابی سیلهای دمونتاژ شده در کارگاه و چالشهای واقعی کار با قطعات یدکی موجود در بازار صنعتی کشور را گردآوری کردهایم. خواه با یک پمپ عمودی آب شور کینسکی (Kirloskar/KSB) سروکار داشته باشید و خواه با پمپهای سانتریفیوژ افقی برنز یا استیل Desmi و Allweiler، تسلط بر اصول، استانداردها و تکنیکهای صفر تا صد نصب سیل مکانیکی، تفاوت میان یک دریانوردی بدون دغدغه و یک خاموشی فاجعهبار در میانه اقیانوس را رقم میزند.
۱. ماهیت و مبانی فیزیکی مکانیکال سیل در تجهیزات دوار دریایی
تشریح مکانیزم عملکرد: معجزه لایه میکرونی سیال
مکانیکال سیل برخلاف آببندهای تماسی کلاسیک نظیر پکینگهای نخی (Gland Packing)، عملکرد خود را بر پایه تماس خشک دو فلز یا دو سنگ قرار نمیدهد. قلب تپنده هر مکانیکال سیل، دو سطح فوقالعاده صاف و صیقلی است:
- سطح ثابت (Stationary Face/Seat): که در داخل بدنه یا گلند مهار شده و بدون حرکت میماند.
- سطح دوار (Rotary Face): که همراه با شفت پمپ میچرخد و توسط فنرها یا بیلوزهای فلزی به سمت سطح ثابت فشرده میشود.
راز آببندی در فاصله یا شکاف میکرومتری میان این دو سطح نهفته است؛ فاصلهای در حدود ۰.۵ تا ۱ میکرومتر (کمتر از ضخامت یک تار موی انسان). در شرایط کارکرد نرمال، فشار هیدرولیکی سیال داخل پمپ همراه با نیروی فنر، دو سطح را به هم نزدیک میکند، اما در حین چرخش شفت، سیال به داخل این شکاف بسیار باریک نفوذ کرده و یک لایه هیدرودینامیکی میکرونی (Hydrodynamic Fluid Film) تشکیل میدهد. این لایه نازک سه وظیفه حیاتی بر عهده دارد:
- مانع از تماس فیزیکی مستقیم جامد با جامد و در نتیجه جلوگیری از سایش سریع میشود.
- گرمای ناشی از اصطکاک برشی سیال را از منطقه سیل دور میکند.
- با ایجاد افت فشار تدریجی از سمت محفظه پرفشار به سمت اتمسفر، نشتی قابلمشاهده را عملاً به صفر میرساند (بهطوریکه سیال به شکل بخار میکروسکوپی و غیرقابل تشخیص با چشم خارج میشود).
مثلث تعادل نیروها و نقاط آببندی سهگانه
برای درک چگونگی رفتار مکانیکال سیل در شرایط بحرانی، باید بدانیم که نشتی پمپ از سه مسیر ممکن است رخ دهد که به آنها «نقاط سهگانه آببندی» میگویند:
- نقطه آببندی اولیه (Primary Sealing): رابط میان دو سطح دوار و ثابت.
- نقطه آببندی ثانویه (Secondary Sealing): الاستومرها، اورینگها (O-rings) یا پکینگهای V-Ring که فضای بین سطح دوار با شفت و سطح ثابت با گلند را کیپ میکنند.
- نقطه آببندی بدنه: گسکت یا کاسهنمدی که گلند بیرونی را به پوسته پمپ متصل میسازد.
اگر بالانس نیروهای هیدرولیکی (Hydraulic Balance Ratio) به هم بخورد، مثلاً در اثر افزایش ناگهانی فشار سیستم یا کاویتاسیون شدید در پمپ خنککننده، لایه فیلم سیال دچار گسیختگی حرارتی (Thermal Flash) شده و سطوح با تماس خشک روی هم ساییده میشوند که پیامد مستقیم آن تخریب زودهنگام فیسها ظرف چند ساعت کاری خواهد بود.
۲. ریشهشناسی تاریخی: گذار از گلند پکینگهای سنتی به کاربایدهای صنعتی
عصر پکینگهای نخی و گرافیت
تا اواسط قرن بیستم، تنها راهحل مهار آب در پوسته پمپهای محوری و سانتریفیوژ شناورها، استفاده از جعبه درزگیر یا استافینگ باکس (Stuffing Box) مجهز به پکینگهای نخی پنبهای، آزبستی و بعدها تفلونی آغشته به پودر گرافیت بود. مکانیسم پکینگ ساده بود: پیچهای گلند فشرده میشدند تا الیاف با فشار محیطی بر سطح شفت بچسبند و مسیر عبور آب را مسدود کنند.
اما این سیستم یک نقص ساختاری بزرگ داشت: پکینگ برای خنک ماندن ذاتاً نیاز به چکه مداوم آب دارد (حدود ۲۰ تا ۶۰ قطره در دقیقه). در کارخانههای آب شیرین، این نشتی قابل چشمپوشی بود؛ اما در موتورخانه کشتی، چکه آب شور روی شفت لخت یعنی فاجعه. نمک متبلور شده مانند سمباده بسیار تیز بوش شفت را شیاردار میکرد و به مرور زمان قطر بوش کاهش مییافت. از سوی دیگر، توان مکانیکی اتلافی ناشی از اصطکاک شدید پکینگ، سوخت بیشتری از ژنراتورها مصرف میکرد و خدمه مجبور بودند هر هفته پیچهای گلند را آچارکشی کنند یا حلقههای سوخته پکینگ را بیرون بکشند.
انقلاب متالورژی سرامیک و ظهور کاربایدها
با آغاز دهه ۱۹۶۰ و گسترش شناورهای تجاری با فناوریهای پیشرفتهتر، صنایع دریایی نیاز به آببندی بدون نشت (Zero-Leakage) را احساس کردند. ورود اکسید آلومینیوم (سرامیک Al2O3) و جفت شدن آن با فیسهای کربن-گرافیت، نسل اول مکانیکال سیلها را به موتورخانهها آورد. با این حال، سرامیکهای اولیه در برابر شکهای حرارتی (Thermal Shock) ناشی از مکش هوا توسط پمپ بالاست بهشدت شکننده بودند و سریعاً ترک برمیداشتند.
پاسخ علم متالورژی به این بحران، توسعه تنگستن کارباید (Tungsten Carbide – WC) با بایندر کبالت یا نیکل و سپس سیلیکون کارباید (Silicon Carbide – SiC) متراکم در دهههای ۱۹۸۰ و ۱۹۹۰ بود. این مواد مقاومت سایشی فوقالعاده بالایی در برابر رسوبات ماسهای و ذرات معلق آبهای کمعمق (مانند کانالهای دسترسی به بنادر) از خود نشان دادند و مسیر را برای ساخت سیلهای مدرن امروزی هموار کردند.
۳. استانداردها و فناوریهای روز: الزامات کلاسهای بینالمللی و API 682
صنعت دریانوردی مدرن تحت نظارت سختگیرانه موسسات ردهبندی عضو IACS (مانند DNV، لویز رجیستر، BV و ردهبندیهای محلی) فعالیت میکند. هیچ مهندسی در یک کشتی تجاری مجاز نیست قطعهای با استاندارد نامشخص را در سیستمی حیاتی نظیر سیستم خنککاری موتور اصلی نصب کند.
[ پمپ سانتریفیوژ دریایی ]
│
┌─────────┴─────────┐
▼ ▼
[ سیستم کارتریج ] [ سیستم کامپوننت ]
- نصب سریع در دریا - قیمت ارزانتر
- تنظیم کارخانهای - ریسک خطای نصب بالا
- حداقل دخالت اپراتور - نیاز به تنظیمات دقیق خطکش
انطباق با API 682 و ISO 21049
گرچه استاندارد API 682 اصالتاً برای صنایع نفت و گاز تدوین شده است، اما فلسفه طراحی آن به شاکله استانداردهای دریایی نفوذ کرده است. این استاندارد مکانیزمهای آببندی را بر اساس پیکربندی (Configuration)، نوع ساختار و پلنهای خنککاری دستهبندی میکند:
- مکانیکال سیلهای کارتریجی (Cartridge Seals): امروزه در شناورهای مدرن، استفاده از سیلهای اجزایی سنتی (Component Seals) تقریباً در پمپهای اصلی منسوخ شده و سیلهای کارتریجی جایگزین شدهاند. در سیل کارتریج، فیسها، فنرها، اسلیو و گلند در کارخانه و تحت شرایط استریل مونتاژ شده و گیرههای تنظیم موقعیت (Setting Clips) روی آن نصب میشوند. تکنسین دریایی نیازی به اندازهگیری فواصل میلیمتری فشردگی فنر با کولیس ندارد؛ کل کارتریج روی شفت لغزانده شده، پیچهای گلند بسته میشود و پس از سفت کردن پیچهای مغزی اسلیو، کلیپسها جدا میگردند.
- پلنهای فلاشینگ کمکی (Piping Plans): در پمپهای آب شور، متداولترین پلن، API Plan 11 (گردش سیال از خروجی دیسشارژ پمپ به محفظه سیل از طریق اوریفیس) و API Plan 13 (برگشت از محفظه سیل به ساکشن پمپ) است. این فلاشینگ مداوم تضمین میکند که حرارت ایجاد شده در فیسها دفع شود و لایه فیلم سیال هرگز تبخیر نگردد.
۴. آناتومی و متالورژی فیبر و فنر در مجاورت آب شور و مواد شیمیایی
برای موفقیت در فرآیند تعویض مکانیکال سیل، مهندس مکانیک باید شناخت عمیقی از رفتارهای شیمیایی و متالورژیکی هر یک از اجزای سازنده سیل در آبهای گرم و شور (نظیر خلیج فارس با شوری فراتر از ۴۰ گرم در لیتر) داشته باشد.
| بخش مکانیکال سیل | متریال رایج عمومی | متریال پیشنهادی محیط دریایی و شیمیایی | علت ترجیح مهندسی |
|---|---|---|---|
| فیس سخت (Hard Face) | سرامیک اکسید آلومینیوم | سیلیکون کارباید متراکم (SSiC) | سختی در حد الماس، رسانایی حرارتی بسیار بالا و عدم خوردگی در کلریدها |
| فیس نرم (Soft Face) | کربن گرافیتی ساده | کربن اشباعشده با رزین/آنتیموان یا SiC | خودروانکاری عالی در استارت، مقاومت به سایش در صورت نبود موقت سیال |
| فنرها (Springs) | استنلس استیل ۳۰۴ | استیل ۳۱۶L، هاستلوی C (Hastelloy-C) | مصونیت کامل در برابر پدیدههای خوردگی حفرهای (Pitting) و تنشی (SCC) |
| سیلهای ثانویه (Elastomers) | لاستیک نیتریل (NBR) | وایتون (FKM)، افلوم (Aflas) یا کالرز (FFKM) | مقاومت حرارتی تا ۲۰۰ درجه سانتیگراد و عدم شکنندگی در برابر روغن و اسید |
| اسلیو و گلند (Metal Hardware) | استیل ۳۱۶ معمولی | برنز آلومینیوم، داپلکس ۲۲۰۵ یا سوپرداپلکس | تحمل فشارهای خستگی بالا و مهار پدیده گالوانیک با بدنه پمپ |
بررسی پدیده تله گالوانیک و تخریب بایندرها
یکی از ناشناختهترین خطاهای متالورژیکی در دریا، استفاده از تنگستن کارباید با پیوند کبالت (Cobalt-bound Tungsten Carbide) در پمپهای آب دریاست. یونهای کلرید موجود در آب دریا به عنوان یک الکترولیت تهاجمی عمل میکنند؛ پیوند کبالت در این محلول حل شده و پس از مدتی، ذرات تنگستن شل میشوند و فیس سیل شروع به پوستهپوسته شدن (Spalling) میکند. برای خطوط دریایی همواره باید از تنگستن کارباید با پیوند نیکل (Ni-bound TC) یا ترجیحاً سیلیکون کارباید مستقیم (Sintered SiC) استفاده شود تا مقاومت در برابر محیط اسیدی و بازی کامل گردد.
۵. راهنمای اجرایی و گامبهگام: روش صحیح تعویض مکانیکال سیل پمپ دریایی
تعویض مکانیکال سیل یک جراحی دقیق است. ذرهای غبار یا اثر انگشت چرب روی فیسها میتواند سبب شکست تست هیدرواستاتیک شود. در این بخش، گامهای عملیاتی را با جزئیات فنی مرور میکنیم.
[ایزولاسیون LOTO و تخلیه سیال] ➔ [دمونتاژ کوپلینگ و هد پمپ] ➔ [بازرسی رادیال و تمیزکاری شفت]
│
[هواگیری و راهاندازی آزمایشی] 🠔 [تنظیم طول کاری و بستن گلند] 🠔 [روانکاری و مونتاژ الاستومرها]
گام اول: الزامات ایمنی، دشارژ خطوط و ایزولاسیون مکانیکی (LOTO)
پیش از دست زدن به هر آچاری:
- جریان برق الکتروموتور پمپ را از تابلوی اصلی موتورخانه (MSB) قطع و برچسب اخطار (Lockout/Tagout) نصب کنید.
- شیرهای ورودی (Suction) و خروجی (Discharge) پمپ را کاملاً ببندید و در صورت فرسودگی، از کورکن موقت (Blind Flange) استفاده نمایید.
- درپوش تخلیه زیر پوسته پمپ (Drain Plug) را باز کنید تا فشار هیدرولیکی صفر شده و سیال سمی یا آب شور بهطور کامل تخلیه شود.
- در پمپهای آب شور، مسیر را با آب شیرین فلاش کنید تا از خشک شدن رسوبات نمکی روی پیچها جلوگیری شود.
گام دوم: دمونتاژ اصولی و جداسازی بخش چرخان
- پینها یا لایههای میانی کوپلینگ (Spacer Coupling) را باز کنید تا فضای دسترسی بدون نیاز به جابجایی الکتروموتور مهیا شود.
- درپوشهای یاتاقان و بخش حلزونی (Casing Cover) را با استفاده از پیچهای جکزن (Jack Screws) به آرامی بیرون بکشید؛ هرگز با چکش آهنی به بدنه چدنی یا برنزی ضربه نزنید.
- مهره سر پروانه (Impeller Nut) را باز کنید. توجه داشته باشید که جهت رزوه معمولاً برعکس جهت چرخش محور است. پروانه را با استفاده از پولیکش استاندارد به صورت یکنواخت بیرون بکشید.
- پیچهای گلند مکانیکال سیل را به صورت ضربدری شل کرده و مجموعه سیل قدیمی را به همراه بوش شفت خارج کنید.
گام سوم: تمیزکاری سطوح و بازرسی میکرومتری شفت
مهمترین مرحله که بیش از ۸۰ درصد مکانیکها از آن غفلت میکنند، ارزیابی هندسی شفت است:
- بررسی لنگی شعاعی شفت (Radial Runout): پایه ساعت اندیکاتور (Dial Gauge) را روی بدنه پمپ محکم کنید و نوک پراب آن را روی شفت درست در محل نشست مکانیکال سیل قرار دهید. شفت را با دست ۳۶۰ درجه بچرخانید. مقدار کل انحراف عقربه (TIR) نباید از ۰.۰۵ میلیمتر (۵۰ میکرون) فراتر رود. لنگی بالاتر مستقیماً باعث گشاد شدن مسیر اورینگ و تخریب سیل میشود.
- بررسی انحراف محوری شفت (Axial Float/End Play): شفت را به جلو و عقب هل دهید. لقی محوری نباید بیش از ۰.۰۸ میلیمتر باشد، در غیر این صورت فشار پیشبار فنر سیل دائماً متغیر بوده و سطوح در دورهای بالا دچار بازشدگی لحظهای میگردند.
- زبری سطح شفت/اسلیو (Surface Roughness): سطح زیر اورینگها باید کاملاً صاف باشد و زبری آن از Ra=0.4 μmRa = 0.4 \ \mu m تجاوز نکند. وجود هرگونه شیار طولی مساوی است با نشت قطعی از زیر بوش.
گام چهارم: مونتاژ و تنظیم فشردگی فنر (Working Length)
اگر از مکانیکال سیل کارتریجی استفاده نمیکنید و سیل از نوع اجزایی (Component) است:
- نشیمنگاه فیس ثابت (Seat) را به همراه الاستومر جدید در گلند قرار دهید. هرگز از گریسهای پایه نفتی روی اورینگهای EPDM استفاده نکنید؛ روانکننده بر پایه آب و صابون، سیلیکون یا گلیسیرین پزشکی بهترین گزینه است.
- عمق محفظه استافینگ باکس و فاصله نقطه تکیهگاه فنر تا لبه گلند را اندازه بگیرید.
- با استفاده از نقشه سازنده، «طول کاری فنر» (Working Length – LwL_w) را مشخص کنید. شفت را علامتگذاری نمایید تا پیچهای مغزی هلدر فنر (Set Screws) دقیقاً در همان نقطه قفل شوند.
- اگر فنر بیش از حد فشرده شود، حرارت بیش از حد تولید شده و فیسها ترک میخورند. اگر کمتر از حد فشرده شود، در زمان افت فشارهای دینامیکی، آب شور فیسها را باز خواهد کرد.
گام پنجم: پاکسازی نهایی و بستن محفظه
- دقیقاً قبل از بستن نهایی، فیسهای سیلیکون یا کارباید را با یک دستمال میکروفایبر بدون پرز و آغشته به ایزوپروپیل الکل تمیز کنید تا هیچ اثری از چربی پوست، ذرات گردوغبار یا روغن باقی نماند.
- پیچهای گلند را با ترکمتر و با الگوی ضربدری محکم کنید تا از کج نشستن نشیمنگاه (Gland Cocking) جلوگیری شود. زاویه انحراف فیس ثابت نسبت به شفت نباید بیش از ۰.۰۲ میلیمتر در قطر گلند باشد.
۶. مقایسه فنی رویکردهای آببندی در محیطهای فراساحلی
انتخاب میان روشهای سنتی و مکانیزمهای پیشرفته همواره یک بحث اقتصادی-فنی در دپارتمانهای نگهداری شناورهاست. در جدول زیر، سه رویکرد رایج آببندی با یکدیگر مقایسه شدهاند:
| شاخص ارزیابی | پکینگ سنتی (Gland Packing) | مکانیکال سیل تکی (Single Seal) | مکانیکال سیل دوبل (Double/Cartridge) |
|---|---|---|---|
| میزان نشتی در شرایط نرمال | مداوم (۲۰ تا ۶۰ قطره در دقیقه) | صفر اپتیکال (تبخیر نامحسوس) | صفر مطلق (Zero Emissions) |
| سایش روی محور یا اسلیو | بسیار بالا (شیاردار کردن شفت) | صفر (سایش فقط در فیسهای فداشونده) | صفر |
| حساسیت به ذرات معلق آب دریا | متوسط (ذرات در بافت پکینگ گیر میکنند) | بالا (نیاز به فلاشینگ مداوم) | بسیار ناچیز (سیال حائل تمیز فیس را شستشو میدهد) |
| اتلاف توان اصطکاکی (Friction) | حدود ۳ تا ۵ درصد توان الکتروموتور | کمتر از ۱ درصد | کمتر از ۱.۵ درصد |
| پیچیدگی عملیات نصب و تعویض | بسیار آسان، بدون نیاز به دمونتاژ پمپ | نیازمند دقت بالا و ابزار دقیق | سریع و خطاناپذیر (به دلیل ساختار کارتریج) |
| هزینه اولیه تامین قطعه | بسیار ارزان و در دسترس | متوسط تا بالا | بالا |
| هزینه بلندمدت نگهداری (LCC) | بالا (به دلیل تعمیرات مکرر شفت) | بهینه و اقتصادی | کمترین هزینه به ازای ساعت کارکرد |
۷. عیبیابی تحلیلی، مطالعات موردی و شواهد کارگاهی
حتی با رعایت تمام مراحل، گاهی سیلها بلافاصله پس از استارت یا پس از چند روز دچار نشتی شدید میشوند. علائم خرابی سطوح مانند یک پرونده پزشکی، علت ریشهای را فاش میکنند.
[ نشانههای بصری خرابی فیس سیل ]
│
┌───────────────────┼───────────────────┐
▼ ▼ ▼
[ نوار سایش عریض ] [ الگوهای حرارتی ] [ لبپریدگی لبهها ]
علت: لنگی شفت یا علت: خشک کار کردن علت: کاویتاسیون یا
انحراف گلند و تبخیر لایه فیلم کوبش هیدرولیکی
الگوی خوانی سطوح سیل (Failure Face Analysis)
- نوار سایش عریضتر از پهنای سطح متقابل: نشاندهنده ناهمراستایی زاویهای (Angular Misalignment) یا لنگی شدید یاتاقانهای شفت است.
- لکه یا شیارهای سیاه متمرکز روی کربن: نشانه شوک حرارتی و تبخیر ناگهانی سیال روانکار میان فیسها است.
- ترکهای شعاعی عنکبوتی روی سیلیکون کارباید (Heat Checking): سیل برای مدتی حتی چند ثانیهای بدون آب کار کرده و سپس آب سرد به آن پاشیده شده است.
- ورقهورقه شدن الاستومرها (Explosive Decompression): گاز یا هوای فشرده به بافت اورینگ نفوذ کرده و با افت ناگهانی فشار، باعث ترکیدن الاستومر شده است.
مطالعه موردی اول: نشت فاجعهبار پمپ خنککننده آب شور در بارج خدماتی (بندرعباس)
- شرح رخداد: یک فروند بارج خدماتی در لنگرگاه بندرعباس با مشکل نشت شدید آب شور از مکانیکال سیل پمپ خنککننده موتور کامینز مواجه شد. خدمه شناور ظرف سه هفته، دو بار اقدام به تعویض مکانیکال سیل پمپ دریایی کرده بودند، اما سیلهای نو (با متریال کربن/سرامیک) ظرف کمتر از ۴۸ ساعت کاری دچار تخریب کامل و نشت فوارهای آب میشدند.
- بررسی میدانی مهندسی: پس از باز کردن پمپ، بررسی فیسهای داغونشده نشان داد که الاستومر نیتریل کاملاً سوخته و به شفت چسبیده بود و سطح کربن دارای برادهبرداریهای عمیق برشی بود. با نصب ساعت اندیکاتور روی شفت، لنگی شعاعی شفت ۰.۱۴ میلیمتر ثبت شد (تقریباً سه برابر حد مجاز). علت این لنگی، فرسودگی شدید یاتاقانهای انتهای پمپ و تابیدگی شفت در اثر یک ضربه فیزیکی قدیمی حین مونتاژ پروانه بود. از سوی دیگر، لوله فلاشینگ آب تمیز مسدود شده بود و آب محفظه سیل در دمای محیط به جوش میآمد.
- اقدام اصلاحی:
- شفت به کارگاه تراشکاری منتقل و پس از عملیات تابگیری و پولیش، میزان TIR به ۰.۰۲ میلیمتر رسید.
- بلبرینگها با مدلهای ضدزنگ با لقی C3 تعویض شدند.
- سیستم مکانیکال سیل از نوع معمولی به سیلیکون کارباید در برابر سیلیکون کارباید (SiC/SiC) با اورینگهای وایتون ارتقا یافت.
- لوله فلاشینگ پاکسازی و یک فیلتر سایکلونیک (Cyclone Separator) برای جداسازی گلولای آب بندر نصب گردید.
- نتیجه: پمپ مذکور بیش از ۴۲۰۰ ساعت بدون کوچکترین افت فشار یا نشتی به کارکرد خود ادامه داد.
مطالعه موردی دوم: خوردگی شدید سیل در سیستم خنککاری پمپ اسکرابر (عسلویه)
- شرح رخداد: در یک شناور تانکر لنگرانداخته در منطقه عسلویه، پمپ سانتریفیوژ انتقال آب اسکرابر (که گازهای گوگردی اگزوز را شستشو میدهد) دچار افت راندمان و نشت شدید اسید رقیق شد. مکانیکال سیل نصبشده دارای فنرهای استیل ۳۱۶ و فیسهای تنگستن کارباید بود.
- تحلیل خرابی: پس از دمونتاژ، مشخص شد فنرهای مارپیچ چندتایی استیل ۳۱۶ بر اثر خوردگی تنشی ناشی از کلرید و اسیدیته بالا (pH≈2.5pH \approx 2.5) از وسط شکسته شده بودند. به دلیل عدم اعمال فشار فنر، فیسها از هم جدا شده و مواد معلق اسیدی بین آنها گیر کرده بودند.
- راهکار: سیل قبلی با یک مکانیکال سیل تکفنره از جنس آلیاژ هاستلوی C-276 (Hastelloy-C) و الاستومرهای افلوم (Aflas) جایگزین شد. همچنین فیسها به SiC بدون پیوند بایندر تغییر یافتند. مشکل خوردگی پس از گذشت یک سال به صفر رسید.
۸. افقهای آینده: آببندی هوشمند، فیسهای الماسی و تحولات ۲۰۲۶+
صنعت دریانوردی با سرعتی بیسابقه به سمت پایپینگهای هوشمند و کاهش مداخلات فیزیکی پرسنل در حال حرکت است. فناوریهای نوینی که به زودی به استاندارد فراگیر تمام موتورخانهها بدل خواهند شد، عبارتند از:
پوششهای کربن شبهالماس (DLC Coatings)
روکشهای تریبولوژیکی DLC (Diamond-Like Carbon) با ضخامت کمتر از ۳ میکرون روی فیسهای کارباید رسوب داده میشوند. این پوششها ضریب اصطکاک را تا ۸۰ درصد کاهش میدهند؛ بدان معنا که پمپ میتواند تا چندین دقیقه حتی در صورت بروز پدیده «خشک کار کردن» (Dry Running) تصادفی (مثلاً هنگام سوئیچ اشتباه مخازن) بدون سوختن فیسها به چرخش خود ادامه دهد.
مکانیکال سیلهای مجهز به سنسورهای اینترنت اشیاء دریایی (IoT Seals)
نسل جدید کارتریجهای آببندی دارای سنسورهای میکروالکترومکانیکی (MEMS) جاسازیشده در پشت فیس ثابت هستند. این سنسورها سه پارامتر حیاتی را لحظهبهلحظه پایش میکنند:
- دمای دقیق فیلم سیال در کسری از میلیمتر فاصله از نقطه تماس.
- طیف ارتعاشات آکوستیک با فرکانس بالا (Acoustic Emission) برای تشخیص برقراری تماس خشک قبل از وقوع نشتی.
- میزان امپدانس الکتریکی لایه سیال برای محاسبه ضخامت فیلم.
این دادهها از طریق پروتکلهای بیسیم مستقیماً به مانیتورینگ مرکزی شناور و سیستمهای نگهداری پیشبینانه (Predictive Maintenance) ارسال میشوند تا مهندس ماشینآلات مدتها قبل از نشت قطرهای آب شور، دستور تعویض سیل را در اولین توقف بندری صادر کند.
جمعبندی و نتیجهگیری نهایی
سیستمهای پیشران و پشتیبان شناورها بدون عملکرد پایدار پمپهای سانتریفیوژ لحظهای دوام نخواهند آورد و این پمپها تا زمانی مطمئن کار میکنند که شریان حیاتی آنها، یعنی سیستم آببندی، بینقص عمل کند. فرآیند تعویض مکانیکال سیل پمپ دریایی یک کار تجربی صرف یا یک آچارکشی ساده نیست؛ بلکه مهارتی مهندسی و متکی بر دقتهای صدممیلیمتری، شناخت رفتار متالورژیکی فلزات در برابر آب شور و درک عمیق فیزیک هیدرودینامیک است.
دیدیم که کوچکترین بیتوجهی به همراستایی محور، عدم پاکسازی شیارهای میکرونی بوش، غفلت از لنگی شفت یا انتخاب اشتباه جنس فیسها (نظیر بکارگیری بایندرهای کبالت یا الاستومرهای نامرغوب) چگونه میتواند ظرف چند روز کارکرد سخت در دریا، میلیاردها تومان خسارت ناشی از توقف شناور و ورود آب به خن را رقم بزند. استفاده از رویکردهای نوین نظیر ارتقا به سیلهای کارتریجی با فیسهای سیلیکون کارباید متراکم و الاستومرهای وایتون، سرمایهگذاری تضمینشدهای است که آرامش و ایمنی سفرهای دریایی را تضمین میکند.
اگر در ناوگان دریایی، بارجها یا تجهیزات بندری خود با چالشهای مزمن نشت آب شور، سوختن مکرر فیبر و فنر پمپهای سانتریفیوژ، یا خرابی شفتهای انتقال مواجه هستید، تیم فنی و مهندسی پیشرو ابزار بندر با تکیه بر سالها تجربه میدانی در بنادر جنوب کشور، تجهیزات تخصصی پولیش و لاپینگ، و دسترسی به باکیفیتترین مکانیکال سیلهای استاندارد صنعتی و آلیاژهای مقاوم دریایی، در کنار شماست. برای دریافت مشاوره فنی تخصصی در انتخاب نوع متریال آببند، سفارش قطعات اورجینال یا اعزام تیمهای کارشناسی جهت اورهال و عیبیابی در محل، با کارشناسان ما در پیشرو ابزار بندر تماس حاصل فرمایید.
پرسشهای متداول (FAQ)
۱. طول عمر مفید یک مکانیکال سیل استاندارد در آب شور دریا چقدر است و چه زمانی باید تعویض شود؟
در شرایط کارکرد ایدهآل (آب زلال، همراستایی دقیق و فلاشینگ مناسب)، یک مکانیکال سیل با فیس SiC/SiC باید حداقل بین ۸۰۰۰ تا ۱۲۰۰۰ ساعت کار کند. اما در پمپهای دریایی به دلیل رسوبات معلق و توقفهای مکرر، این رقم معمولاً بین ۴۰۰۰ تا ۶۰۰۰ ساعت است. به محض مشاهده قطرات مداوم آب شور (بیش از ۵ قطره در دقیقه)، داغ شدن غیرعادی درپوش گلند، یا افزایش ارتعاش شفت، باید پمپ متوقف و پروسه بازرسی و تعویض آغاز شود.
۲. چرا در اکثر پمپهای آب دریایی از سیلیکون کارباید به جای سرامیک یا کربن استفاده میشود؟
آب دریا سرشار از ذرات سیلیسی، شن و نمکهای متبلور است. کربن با وجود خودروانکاری خوب، توسط این ذرات بهسرعت دچار شیار و سایش فیزیکی میشود و سرامیک معمولی نیز به دلیل رسانایی حرارتی پایین، در نوسانات دمایی دچار شوک و شکستگی میگردد. سیلیکون کارباید (SiC) دارای سختی فوقالعاده بالا نزدیک به الماس، رسانایی گرمایی بسیار بالا برای دفع حرارت فیسها و مقاومت مطلق در برابر خوردگی گالوانیک و اسیدها است که آن را به بهترین انتخاب برای آب شور بدل میکند.
۳. آیا میتوان مکانیکال سیلی را که نشتی دارد، مجدداً تنظیم یا تعمیر (Lapping) کرد یا حتماً باید قطعه تعویض شود؟
اگر سطوح فیس سیل دچار شکستگی عمیق، لبپریدگی یا تغییر رنگ شدید ناشی از سوختگی نشده باشند، میتوان فیسهای سخت نظیر تنگستن یا سیلیکون کارباید را با استفاده از دستگاه لاپینگ تختی و پودرهای الماسه میکرونی مجدداً پرداخت کرد تا به تختی نوری استاندارد (کمتر از ۳ باند نوری هلیوم) برسند. با این حال، کلیه قطعات الاستومری (اورینگها) و فنرها همواره باید با نمونههای نو تعویض شوند و ریسک استفاده مجدد از اورینگ کارکرده در دریا هرگز توصیه نمیشود.
پیشنهاد موضوعات مرتبط برای مطالعه تکمیلی
- راهنمای الاینمنت لیزری پمپ و الکتروموتور در شناورها: تکنیکهای مهار تنشهای ناشی از خمش سازه کشتی بر همراستایی محورها.
- پدیدههای کاویتاسیون و هوادویدگی در پمپهای آب شور: علل ریشهای، آسیبشناسی پروانه و روشهای اصلاح NPSH در لولهکشی موتورخانه.
- راهنمای جامع الاستومرهای صنعتی در صنایع دریایی: مقایسه میدانی عملکرد NBR، Viton، EPDM و FFKM در مجاورت سوختهای کمگوگرد و آب دریا.


